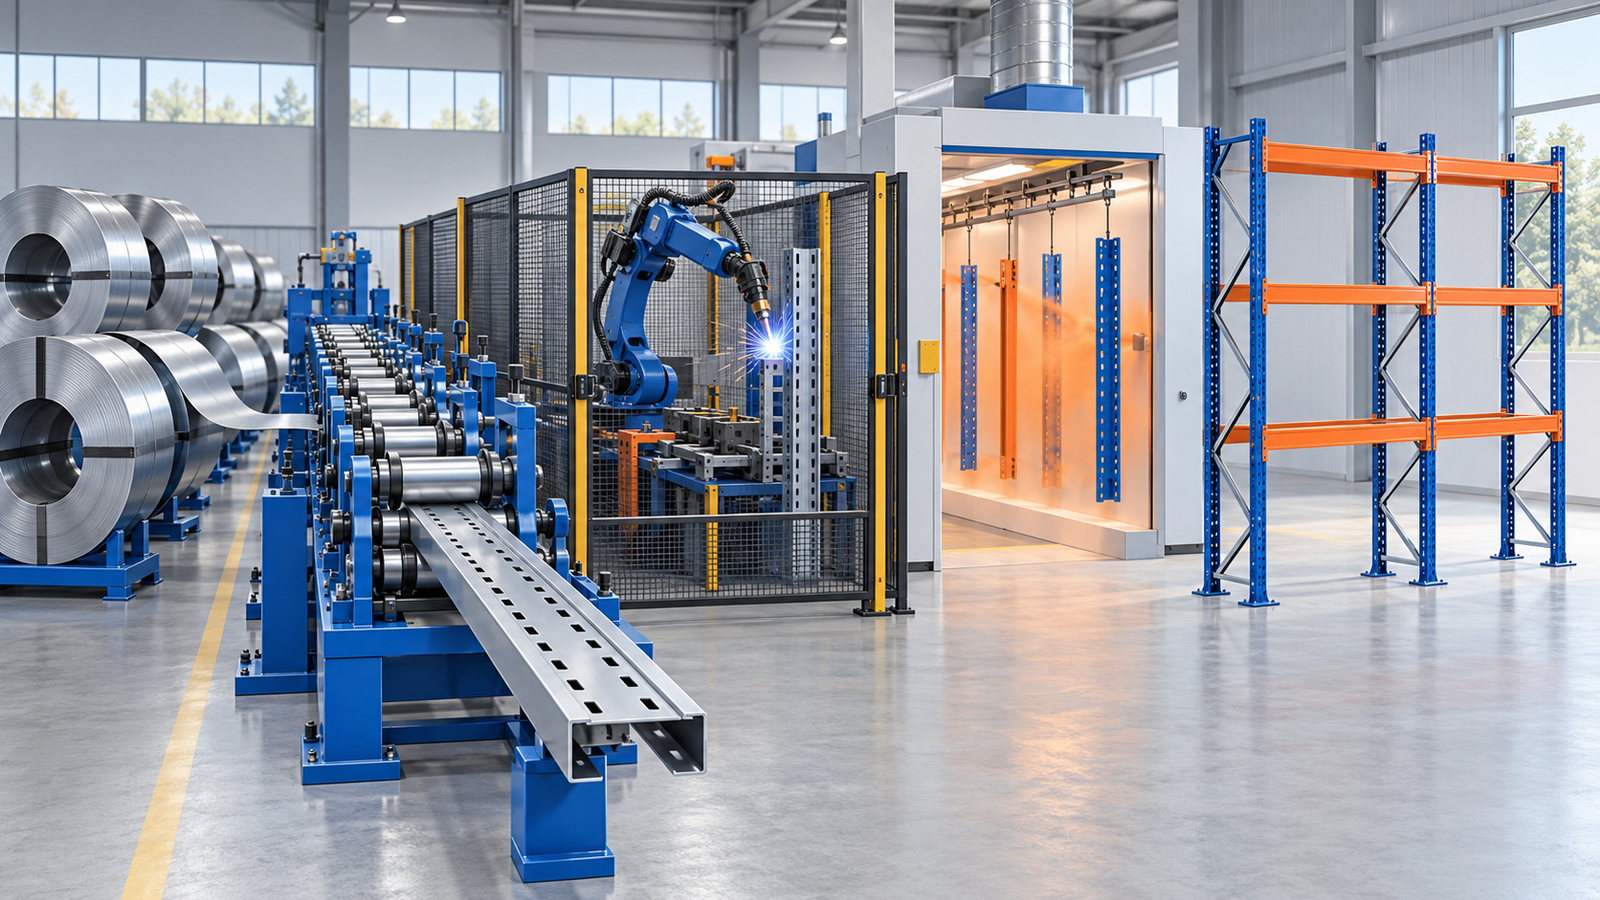
问起托盘货架是怎样制造的,许多采购人员的回答往往比较笼统:“把钢材折弯,再上漆,最后装箱发货。”这并没有错,却遗漏了真正影响质量、安全和长期耐用性的环节。一套货架能够使用20年,还是在5年内提前失效,关键往往就在钢卷进厂到成品装柜出厂之间的生产过程。
货架制造主要包含七个阶段,每个阶段都有各自的质量风险和控制点。某个环节被省略或简化,交货时看似完好的货架就可能在实际使用中暴露问题;各环节得到妥善控制,才有助于货架达到额定承载要求、抵抗腐蚀,并在使用寿命内保持结构稳定。
本文从原材料选择一直介绍到最终装柜,梳理采购人员在各阶段应关注的质量迹象,面向开展供应商尽职调查的仓库运营人员、寻源经理和采购团队。
什么是货架制造流程
货架制造流程,是将原始结构钢卷加工为成品托盘货架组件,使其具备仓库现场安装条件的一系列工业工序。完整流程涵盖钢材采购、切割、冲孔、辊压成型、焊接、涂装、质量检验和包装,各环节都需要相应的设备、工装和质量控制。
现代货架制造通常采用连续衔接的生产流程。单个立柱片依次经过6至8个生产工位,每个工位完成特定操作,再流转至下一工位。规模较大的中国制造商会配置多条并行生产线,同时加工立柱、横梁、底板及配件。
评价制造能力时,有两个值得关注的维度:
- 生产一体化程度:多少工序在工厂内部完成,多少交由第三方外包。
- 自动化水平:多少工序使用数控设备,多少依赖人工操作。
原文介绍,成熟的中国制造商通常在厂内完成6至7个阶段,整条生产线的自动化比例约为60%至80%;贸易公司和小型作坊则可能将多数工序外包,并更多依赖人工。规模化生产时,这些差异会影响成本和质量一致性。
第一阶段:原材料选择与检验
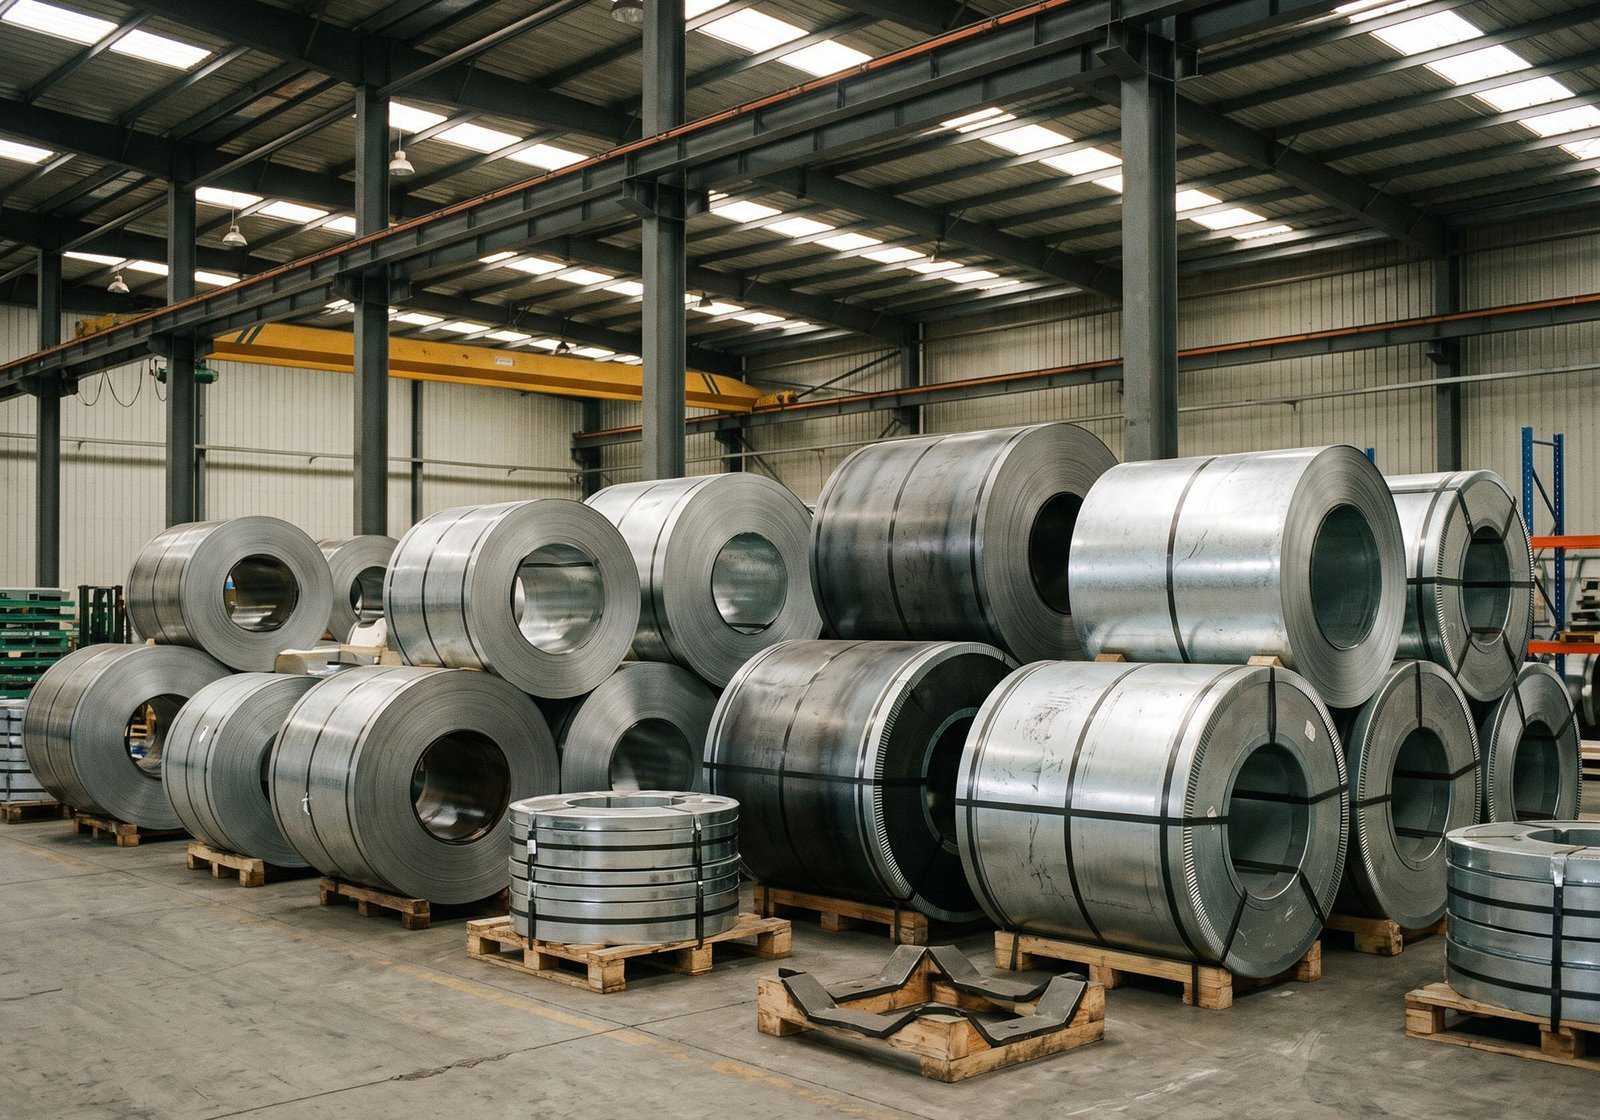
制造从钢卷开始。钢材牌号、厚度、宽度和钢厂质量证明文件,都会影响成品货架的承载能力与长期耐用性。
工序内容:
钢卷通常来自宝钢、沙钢、鞍钢等中国钢厂,特殊牌号也可能采用进口材料。每卷钢材应附带钢厂质量证明文件,列明牌号(例如Q235B、Q345或类似牌号)、厚度公差、抗拉强度及屈服强度。
重视质量的工厂会检查每一批进厂钢卷,重点包括:
- 表面缺陷:锈斑、氧化皮及分层。
- 厚度测量:实际厚度是否处于规格允许的公差范围。
- 化学成分:定期抽查,与钢厂质量证明文件核对。
- 尺寸稳定性:钢卷宽度是否一致。
为什么重要:
以厚度不足的钢材替代约定材料,是货架制造中常见的质量风险。原文举例:供应商按2.0毫米立柱厚度报价,却交付1.8毫米材料,可使钢材成本减少10%,承载能力则可能降低约20%。这一承载变化是原文的概括性估算,实际数值取决于截面、材料及结构设计;不进行测量,成品上的厚度替换很难被发现。
质量核查要点:要求供应商提供本订单实际用钢的钢厂质量证明文件。成熟制造商应能将文件追溯到具体生产批次。
第二阶段:数控切割与剪切
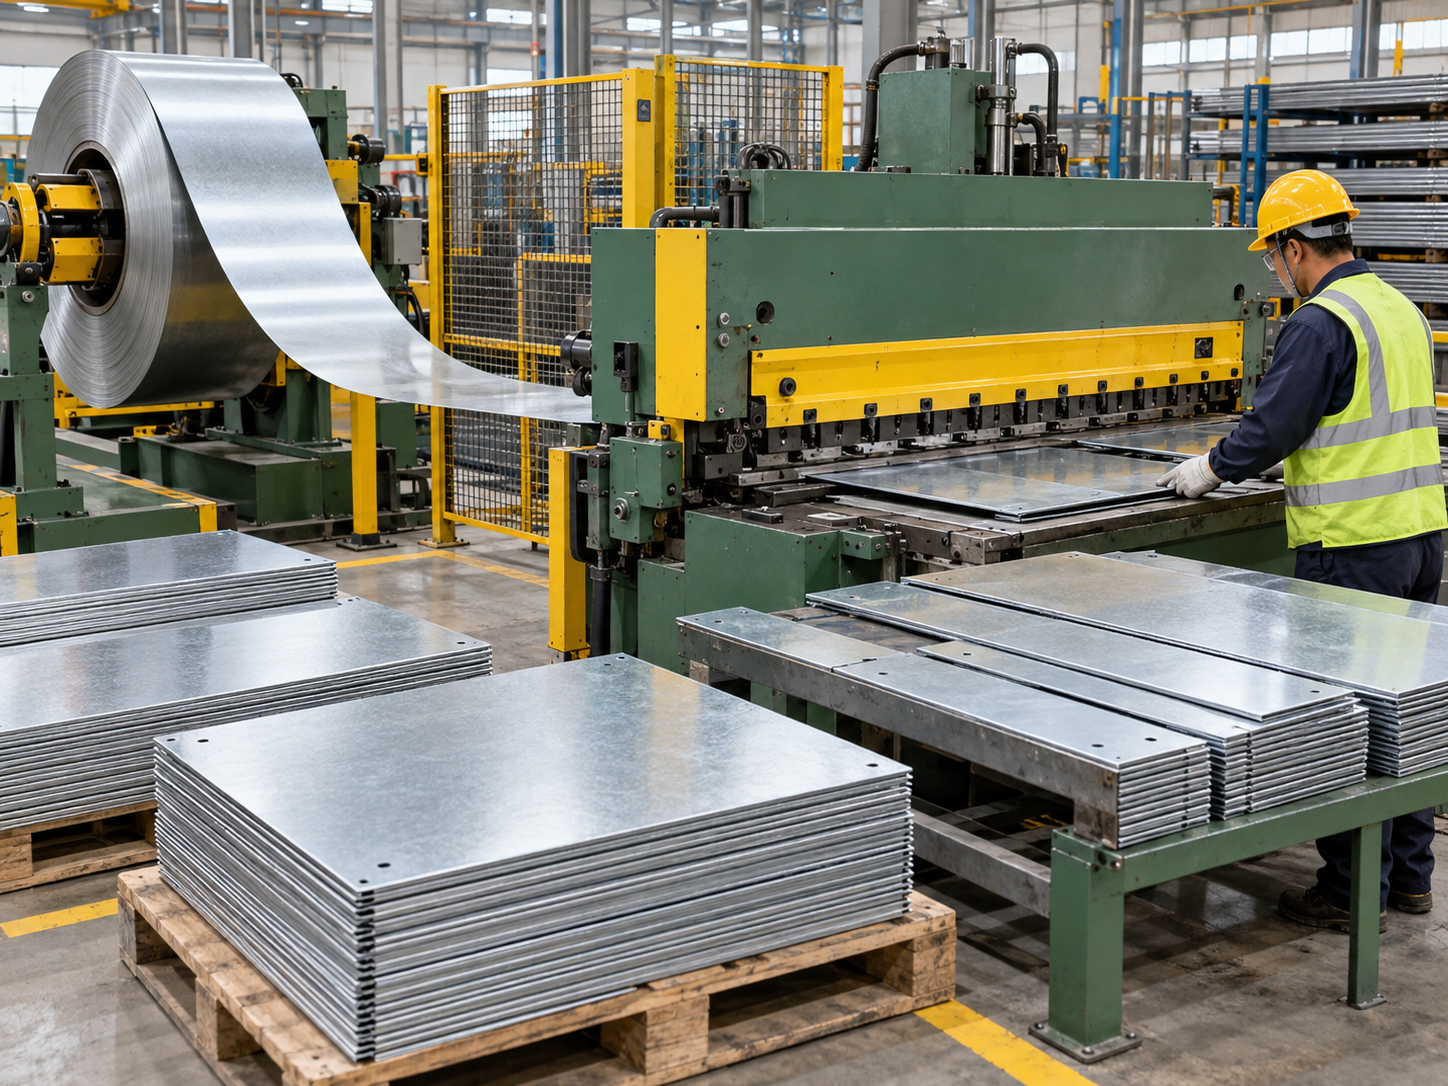
钢卷是一条连续钢带。切割工序将其分成独立毛坯,用于后续制造立柱、横梁、底板及其他组件。
工序内容:
钢卷送入数控剪切线或激光切割工位。设备根据目标组件设定毛坯长度,例如4,500毫米长的立柱,需要相应长度的毛坯,并留出少量修边余量。
现代数控切割可将毛坯长度公差控制在±1毫米以内;人工剪切可能出现±5毫米甚至更大的偏差,给后续焊接和装配带来配合问题。
为什么重要:
尺寸偏差会在后续工序中累积。例如横梁毛坯多切了3毫米,可能影响焊接时连接件的对齐;多根横梁的误差累积后,整排货架的横梁可能难以保持水平。
质量核查要点:随机测量交付组件的尺寸。采用稳定数控切割工艺的工厂,成品尺寸应更一致;人工切割控制不足时,偏差通常更明显。
第三阶段:数控冲孔
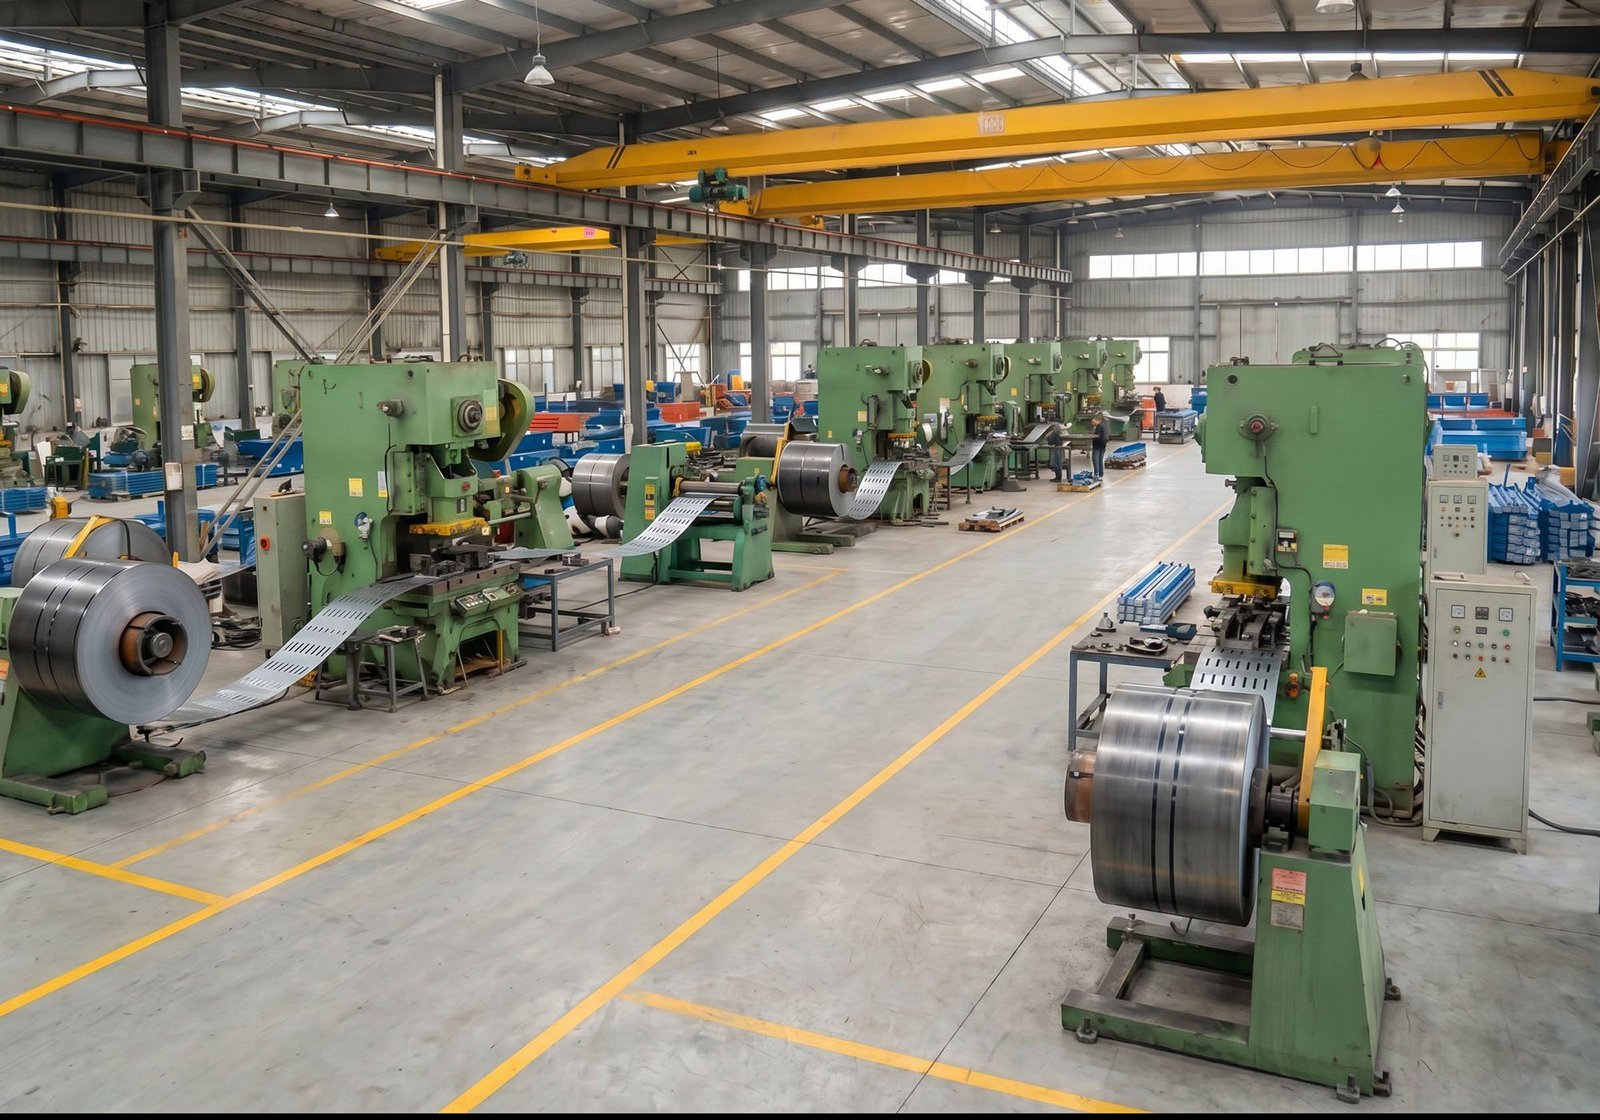
立柱上连续排列的水滴孔、钥匙孔或长槽孔,使横梁能够在不同高度连接。孔型和孔距的准确性十分重要。
工序内容:
毛坯经过数控冲孔工位,多工位级进模按精确间隔冲出连接孔。常见孔距为50毫米或75毫米,也就是孔型沿立柱长度方向每隔50毫米或75毫米重复一次。
冲孔质量主要影响两个方面:
- 孔型几何精度:横梁连接件必须与孔位准确配合。
- 孔边质量:平整的边缘有助于避免连接位置的应力集中。
维护良好的级进模可完成数万件加工后再进行刃磨或更换。磨损的模具会产生粗糙孔边、毛刺或尺寸漂移;这些问题在成品上可能不易察觉,却会影响连接部位的长期可靠性。
为什么重要:
孔位质量不佳,可能造成横梁挂接件移位、连接在振动下松动,以及安全销无法可靠啮合。这些问题可能在安装多年后才出现,此时往往已超出供应商保修期。
质量核查要点:优质冲孔应边缘整洁、无明显毛刺,孔型尺寸一致。随机检查成品立柱,可以了解模具维护是否到位。
第四阶段:辊压成型
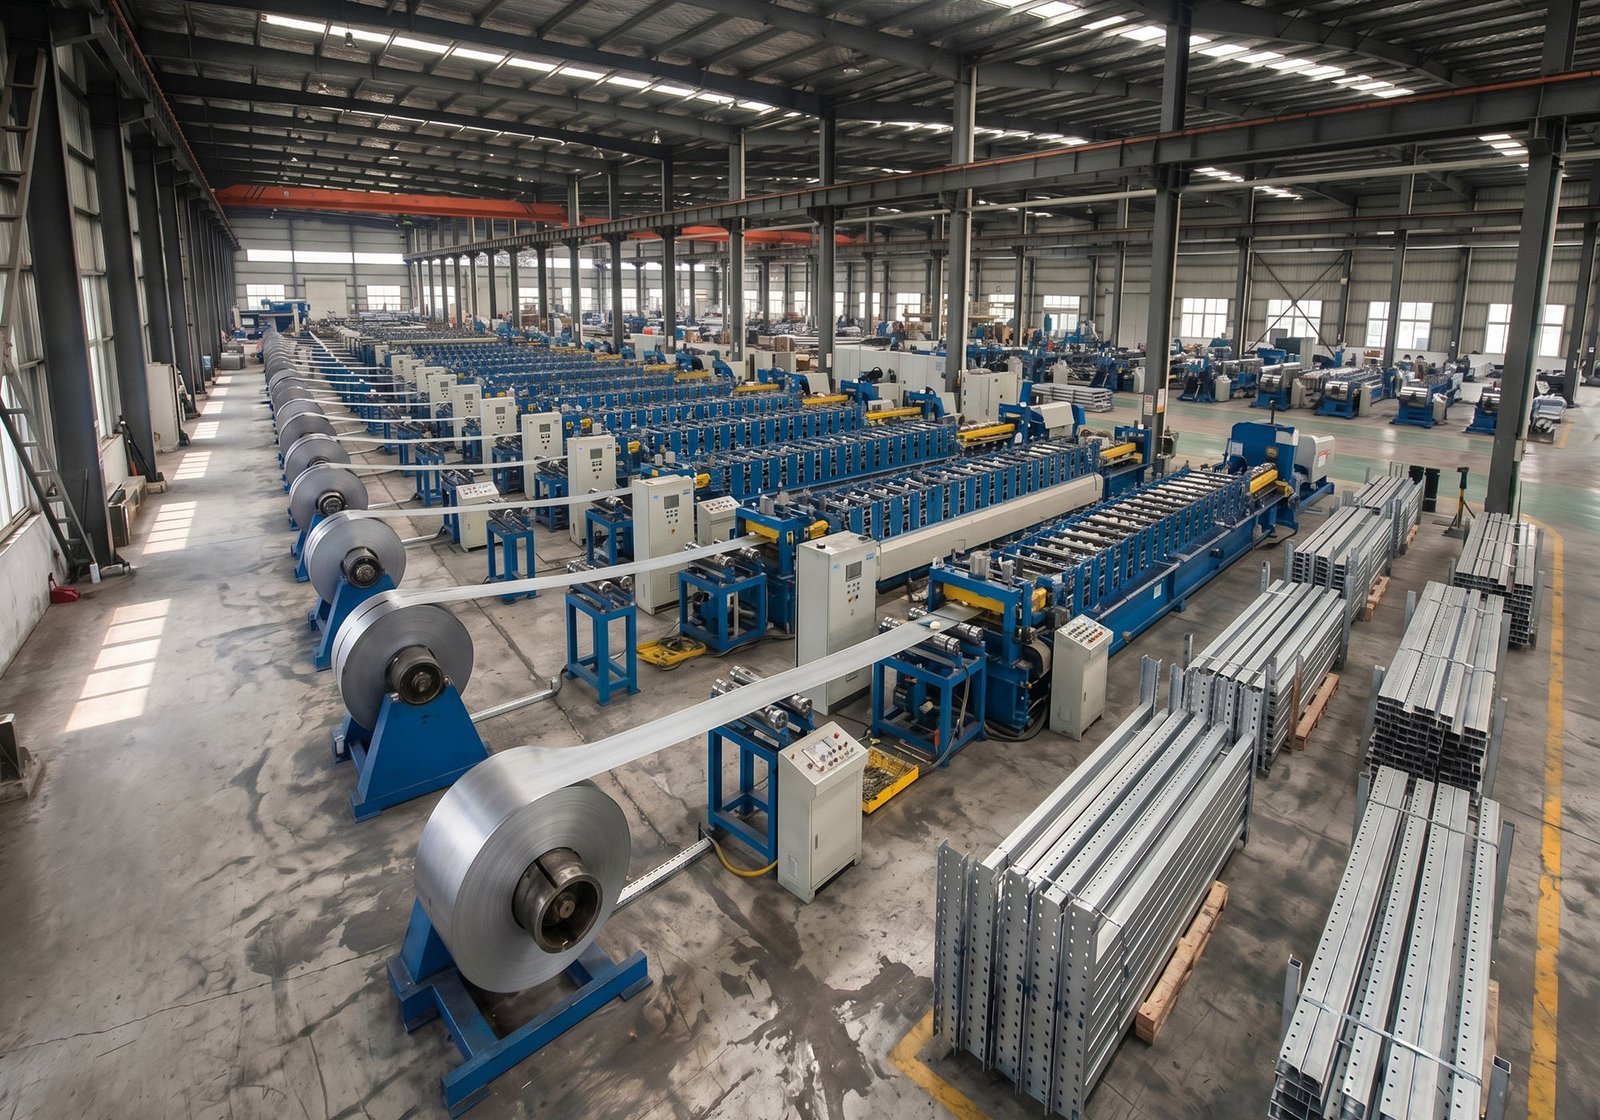
辊压成型将平直钢带加工成立体立柱型材,是货架制造中专业性很强的工序。
工序内容:
切割、冲孔后的毛坯进入由12至20道连续辊轮工位组成的成型线。各工位逐步弯曲钢材,每次形成一道折边或曲线。到生产线末端,平钢带便成为完整的立柱截面,常见为Ω形、C形或箱形截面。
辊压工装的设计与调试成本较高。每种截面都需要定制辊轮,切换截面通常意味着更换工装,调整过程一般需要4至8小时。
辊压成型中的关键变量包括:
- 生产线速度:过快可能引起回弹和尺寸漂移,过慢则浪费产能。
- 辊轮对中:工位错位可能导致成品扭曲或弯曲。
- 钢材温度:冷成型与温成型条件会影响最终形状的稳定性。
为什么重要:
辊压工序决定立柱实际承载截面的形状。原文指出,截面尺寸偏离设计值0.5毫米,就可能影响按设计计算得到的承载能力;具体影响仍取决于截面和受力条件。辊轮不对中产生的累积扭曲,也会让立柱安装后难以保持平直。
质量核查要点:检查成型线是否经过校准,是否使用激光测量工位实时检查截面几何尺寸,并在工厂审核时核实。
第五阶段:焊接与装配
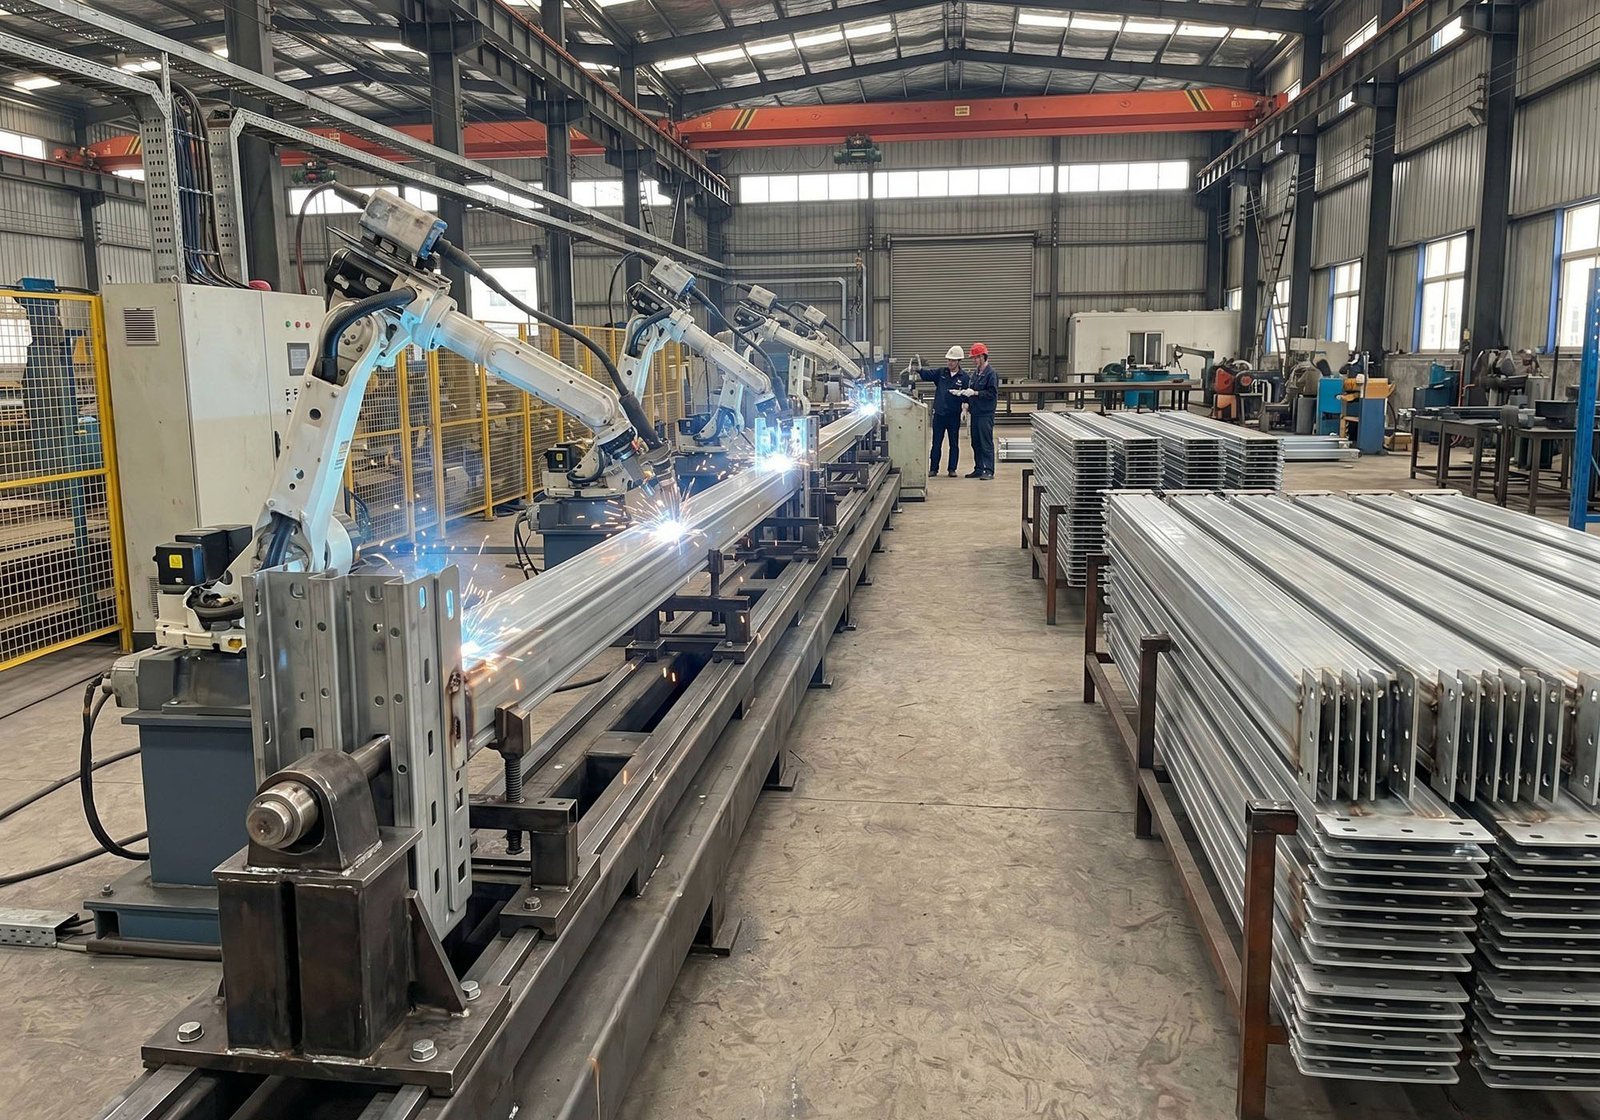
在采用焊接立柱片的结构中,成型组件通过焊接组成立柱片,将横撑和斜撑连接到立柱上。
工序内容:
原文主要介绍两种焊接方式:
- 机器人MIG焊接:六轴焊接机器人按照预先编程的焊接轨迹作业。
- 人工MIG焊接:熟练焊工使用手持焊枪,在夹具引导下完成焊接。
机器人焊接有助于保持焊缝几何形状、熔深和外观的一致性。人工焊接更依赖操作者技能:优秀焊工同样能够做出整洁焊缝,但整批生产的一致性可能存在差异。
焊接质量的检查包括:
- 熔深与熔合:按设计和工艺要求实现组件之间充分熔合;原文以全厚度熔合作为说明。
- 焊道均匀性:焊缝沿线的宽度和高度保持一致。
- 缺陷控制:避免气孔、咬边、飞溅和未熔合等缺陷。
- 焊缝长度:每个接头的焊接覆盖长度符合结构设计要求。
为什么重要:
原文将焊缝失效列为严重货架倒塌的重要原因。漏焊或熔深不足的焊缝,可能在一般荷载下暂时承受作用,却在峰值荷载或地震时失效。喷粉后焊缝质量更难观察,因此焊接检验应在涂装前完成。
质量核查要点:评估关键结构焊缝的一致性,并询问机器人焊接覆盖哪些部位。不能仅凭“配备机器人”的宣传判断最终焊接质量。
第六阶段:表面处理与涂装
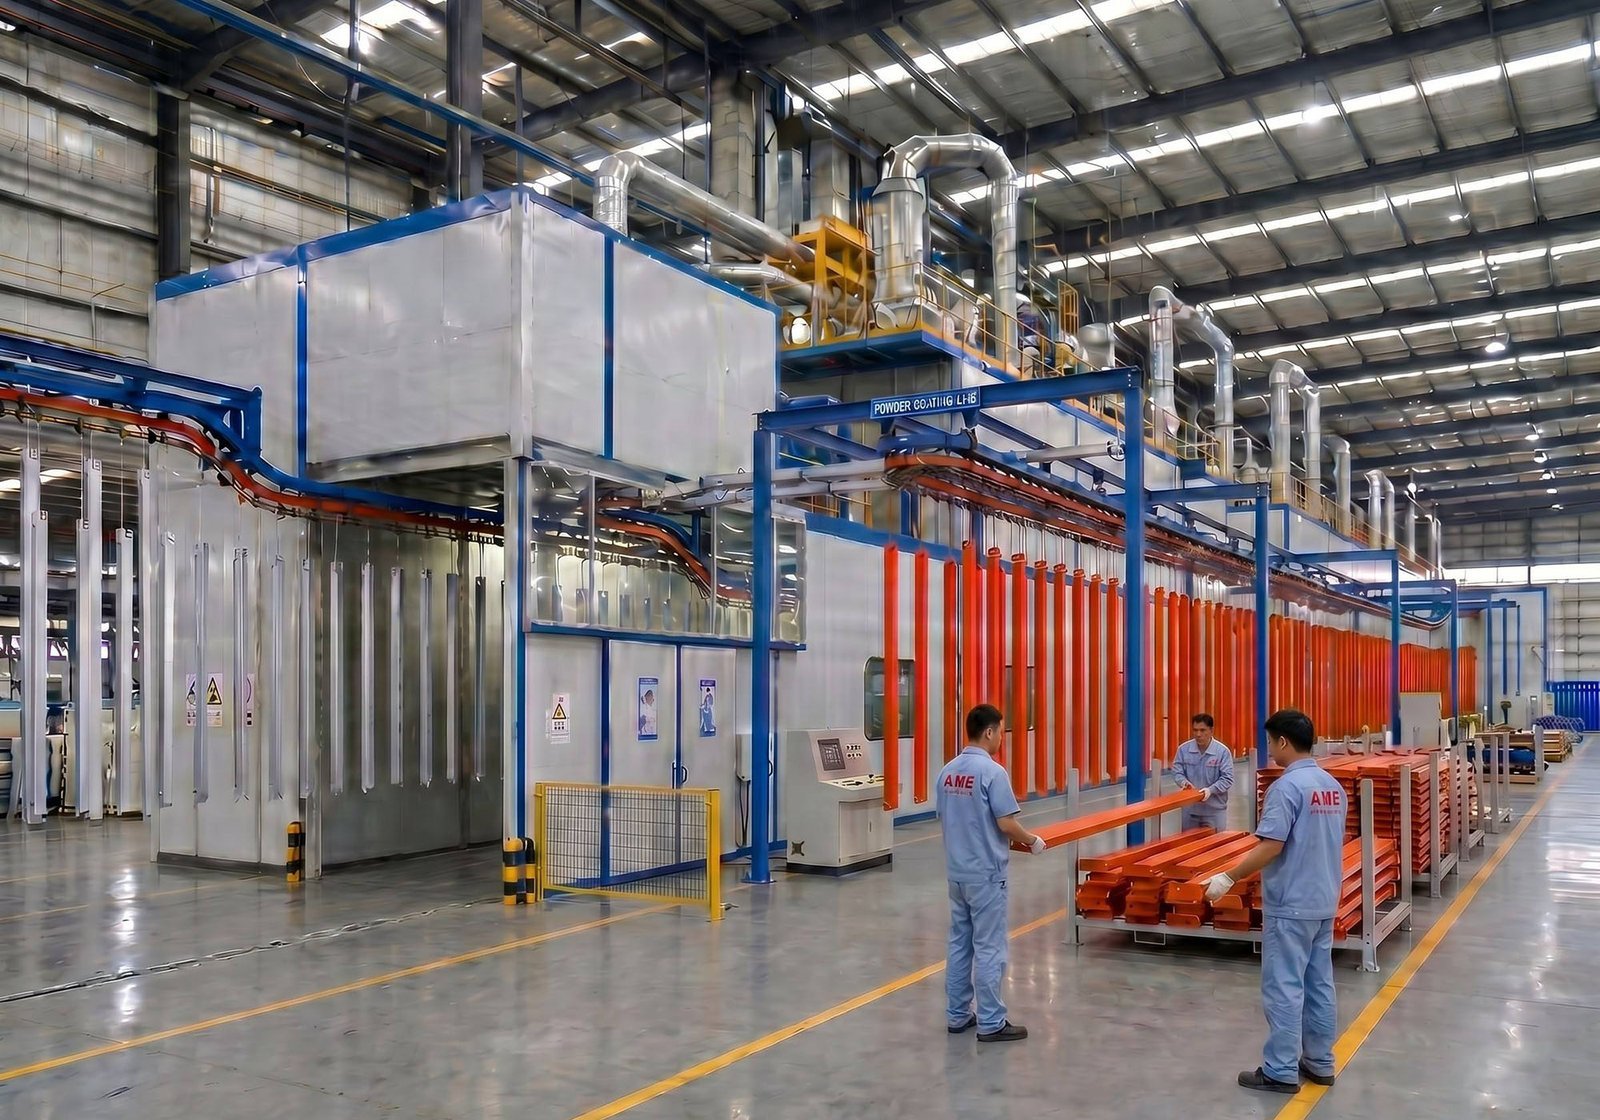
裸露钢材容易腐蚀。涂层既保护货架,也形成最终外观。
工序内容:
原文介绍的涂装线包括以下步骤:
- 脱脂:通过化学清洗去除成型和焊接后残留的油污。
- 磷化:进行表面预处理,为涂层附着创造条件。
- 漂洗:去除化学残留。
- 干燥:在喷涂前去除水分。
- 粉末喷涂:通过静电将粉末施加到钢材表面。
- 烘炉固化:在180°C至200°C条件下烘烤,使粉末形成坚硬涂层。
- 冷却:在包装前进行受控冷却。
单件组件经过整条涂装线,通常约需45至90分钟。
粉末涂层厚度通常为60至100微米。颜色一般采用RAL色号,仓储货架中常见RAL 5015蓝色、RAL 2004橙色和RAL 7035灰色。
室外或潮湿环境可采用热浸镀锌替代喷粉。钢构件浸入约450°C的熔融锌液,表面形成锌层。原文给出的典型锌层厚度为60至100微米、防腐寿命为20年以上;实际厚度和寿命应结合材料、工艺及使用环境核定。
为什么重要:
表面预处理不足可能导致涂层在2至5年内出现起泡、剥落和提前腐蚀。原文以省略磷化为例,估算可节省15%的涂装成本,却可能让交货时外观正常的货架在使用中出现涂层问题。这里描述的是原文所述磷化工艺,不应据此否定其他经过验证的表面预处理方案。
质量核查要点:按约定要求进行划格胶带附着力试验(原文引用ASTM D3359),检查涂层是否脱落;使用磁性测厚仪核查表面涂层厚度及均匀性,原文所述范围为60至100微米。
第七阶段:质量检验与包装
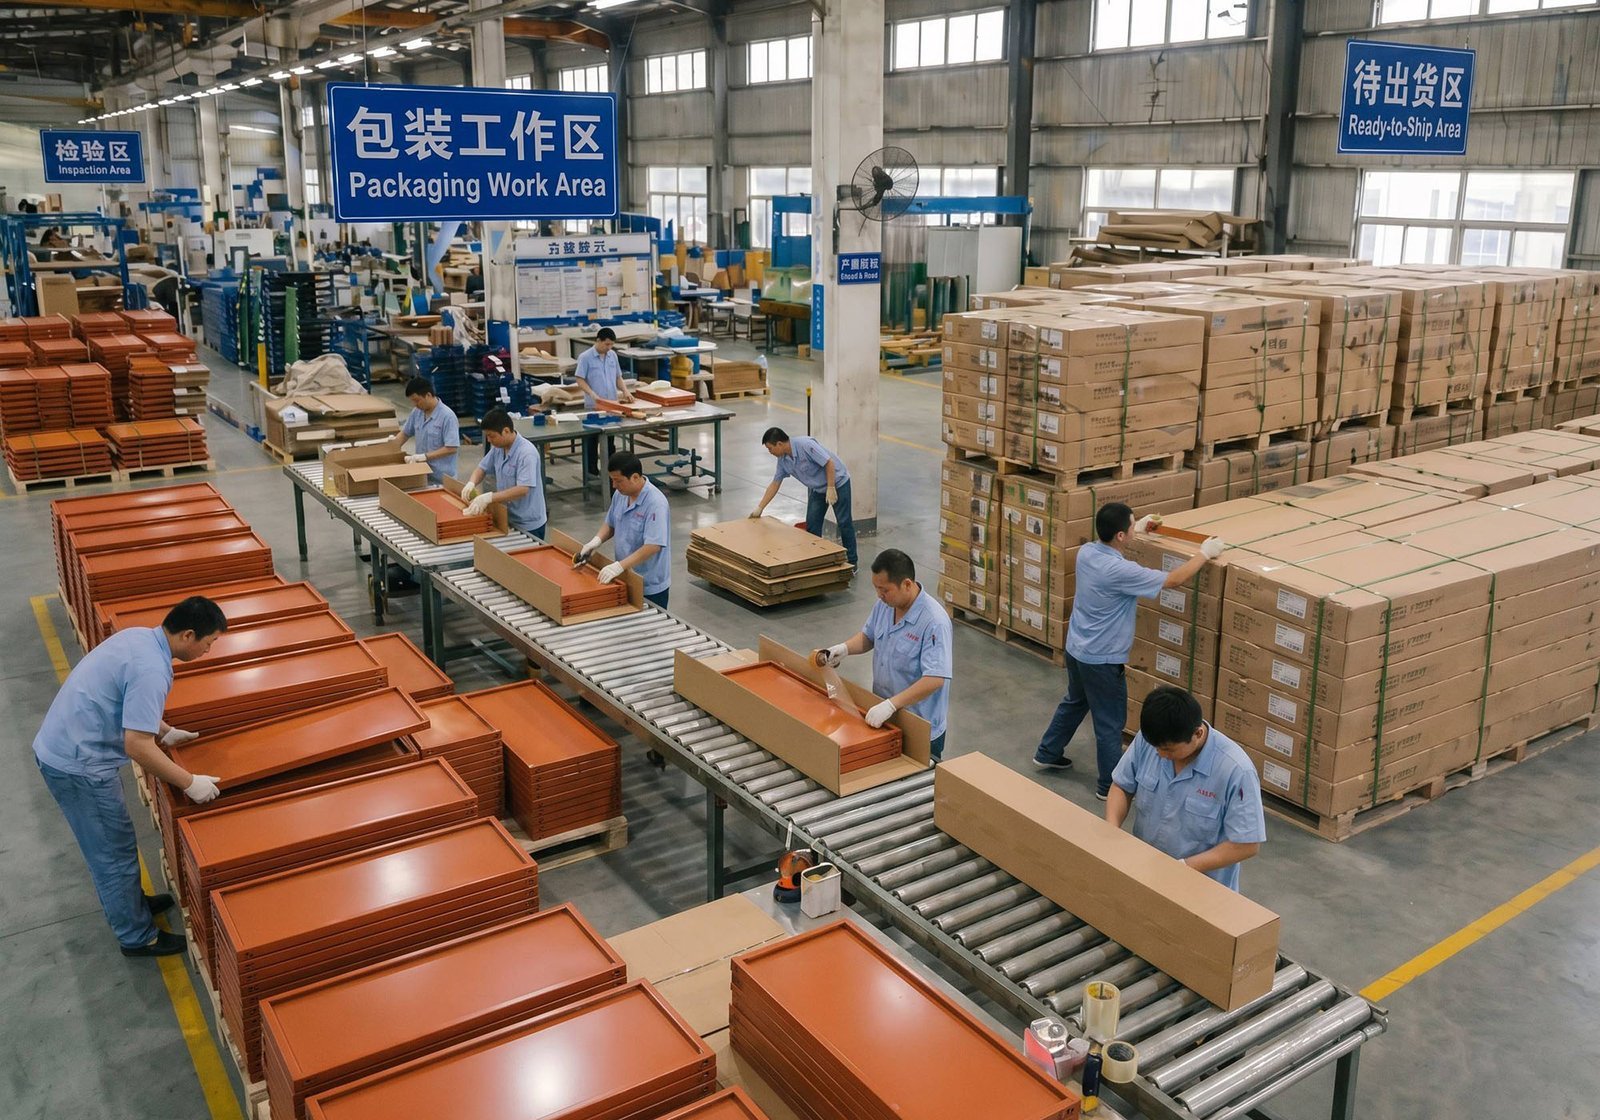
最后一个阶段在出货前排查缺陷,并通过合理包装提高集装箱装载效率。
工序内容:
质量检验包括:
- 依据生产图纸公差检查尺寸。
- 对焊缝进行外观缺陷检查。
- 测量涂层附着力和厚度。
- 试装:抽取横梁与立柱配合,检查连接是否合适。
- 荷载试验:随机抽样,核验承载能力。
包装通常采用拆装式(KD)形式,以提高装柜效率。立柱一般每4至8件捆扎成一组,采用钢带固定并加纸板护角;横梁成捆包装,连接端加保护套;配件装入纸箱或放在木托盘上。
原文给出的装载参考为:一个20英尺普柜(20 GP)通常可装下约200至400个托盘货位的标准选择式货架拆装组件,40英尺高柜(40 HQ)约为其两倍。实际数量取决于具体尺寸和配置。高效包装可降低每跨货架分摊的运费。
为什么重要:
包装质量直接影响到货状态。包装不良会导致漆面划伤、组件弯曲和配件错放,拖慢安装并增加售后索赔。
质量核查要点:要求供应商提供以往出货的典型装柜照片。观察装载是否有序、防护是否充分,以及是否存在明显的挤压或损伤风险。
完整制造流程需要多长时间
以下为原文给出的现代生产线各阶段典型用时,供理解工序衔接参考。
| 阶段 | 典型用时 | 设备或方式 |
|---|---|---|
| 原材料检验 | 每批1天 | 外观检查与测量 |
| 数控切割 | 每件毛坯30至60秒 | 数控剪切或激光切割 |
| 数控冲孔 | 每件毛坯45至90秒 | 级进模冲孔 |
| 辊压成型 | 每个组件2至4分钟 | 12至20道辊轮工位生产线 |
| 焊接与装配 | 每个立柱片3至8分钟 | 机器人或人工MIG焊接 |
| 表面处理 | 每个组件45至90分钟 | 多阶段涂装线 |
| 质量检验与包装 | 每个组件5至15分钟 | 人工操作配合测量工具 |
从原材料备齐起,一个标准500托盘货位订单的总生产周期通常为15至25天;定制或重型配置可能延长至25至45天。
如何区分制造商的质量控制水平
了解生产流程后,评估供应商时可重点核查以下方面。以下规模和比例是原文的概括性比较,不宜单独作为质量合格与否的依据。
厂内生产覆盖范围:
- 质量控制较完善的制造商通常在厂内完成6至7个阶段。
- 贸易公司可能外包4个或更多阶段。
自动化水平:
- 关键工序采用数控切割、数控冲孔、自动辊压成型和机器人焊接。
- 控制能力较弱的生产单位可能全程依赖人工切割、冲孔及焊接。
质量管理措施:
- 保留钢厂质量证明文件的批次追溯,进行过程尺寸测量,并在涂装前检查焊缝。
- 管理薄弱的工厂可能跳过多数过程检查,仅依赖最终外观检验。
认证及符合性资料:
- 核实ISO 9001质量管理体系证书及持续审核情况,并检查目标市场涉及的AS 4084、FEM、RMI等标准或要求的符合性资料。
- 警惕只有认证宣传,却无法提供对应证明文件的情况。
产能方面的参考迹象:
- 原文所述较成熟制造商通常拥有15,000平方米以上厂房,并为各产品类别设置专用生产线。
- 小型作坊可能不足5,000平方米,不同产品共用设备。
实用原则是关注能够测量和核实的证据。钢材厚度、涂层厚度、焊缝一致性与尺寸精度,都可以通过工厂审核或第三方检验确认。没有实物证据支撑的“先进生产”宣传,不能替代质量核查。
常见问题
托盘货架如何从原材料加工成成品?
主要经过七个阶段:钢材进料检验、数控切割、数控冲孔(加工连接孔)、辊压成型(将平钢带弯曲成立柱截面)、焊接与装配(连接撑杆)、表面处理(喷粉或镀锌),以及质量检验与包装。现代工厂将这些工序连续衔接,并在关键环节使用自动化设备。
货架制造中,机器人焊接与人工焊接有什么区别?
机器人MIG焊接由六轴机器人沿预编程轨迹作业,有助于在整批生产中保持焊缝形状、熔深和焊道质量的一致性。人工焊接更依赖焊工个人技能,质量波动可能更大。原文介绍,成熟制造商通常将机器人用于关键结构焊缝,而配件及非承重组件仍可能采用人工焊接。
制造一批托盘货架需要多久?
标准500托盘货位订单,从原材料备齐到成品具备发运条件,通常需要15至25天;定制或重型配置约需25至45天。旺季(9月至12月)可能使交期增加30%至50%。单个工序从切割的数秒到涂层固化相关流程的数小时不等;具体排产仍需由供应商确认。
辊压成型在货架制造中起什么作用?
辊压成型把平钢带变成立体立柱型材,常见截面为Ω形、C形或箱形。切割和冲孔后的毛坯依次经过12至20道辊轮工位,每道工位逐步形成折边或曲线。它决定实际承载截面的几何形状,因此是影响结构性能的关键工序。
为什么货架制造中的表面处理很重要?
表面处理用于在使用期间保护货架免受腐蚀。原文介绍的工艺包含脱脂、磷化、漂洗、干燥、喷粉,以及180°C至200°C固化。其指出,省略该工艺所需的磷化步骤可能导致涂层在2至5年内失效。室外或潮湿环境可采用热浸镀锌,原文给出20年以上的防腐参考寿命,但实际效果需结合环境和工艺要求判断。
采购前如何核实制造质量?
现场审核或经过核实的视频验厂,是直接了解工厂能力的重要方式。应查看原材料存储及钢厂质量证明文件、正在运行而非仅展示的数控设备、机器人焊接工位、涂装线各步骤和成品待发区。SGS、必维(BV)、TÜV、Intertek等第三方检验机构可提供出货前检验。也可先采购一个集装箱的样单,在扩大订单前检验实际质量。
货架制造商应具备哪些认证或证明?
原文列出的基础资料包括ISO 9001质量管理体系证书,以及结构用钢的钢厂质量证明文件。还应核对目的地市场要求:原文提到澳大利亚和新西兰的AS 4084、欧洲的CE标志及FEM 10.2.02或EN 15512符合性,以及北美的RMI或ANSI MH16.1相关要求。这些名称涉及体系认证、标准、行业组织及产品符合性要求,并非同一种“认证”;应按具体市场和产品适用范围核实。证书应在有效期内,签发机构可核查,范围能够对应具体产品类别,避免仅凭笼统的公司级宣传。
结语
货架制造流程对额定性能和长期使用可靠性至关重要。原文以“稳定使用20年”和“5年内提前失效”作比较,强调原材料选择、数控切割、数控冲孔、辊压成型、焊接与装配、表面处理及质量检验七个阶段的风险会累积。各工序在厂内受到持续控制,并合理使用自动化设备,有助于提高结构性能和产品一致性。
对于评估供应商的采购人员,最实用的结论是:制造质量应当得到验证,而不只是听取宣称。钢材厚度可以用卡尺测量,涂层厚度可以用磁性测厚仪测量,焊缝一致性可以抽检,数控设备是否实际在厂内运行也可以核实。无论亲自验厂还是委托第三方检验,核对可测量的证据,都有助于避免仅依赖宣传资料和低价报价带来的质量落差。
对于要求钢材投入、辊压、机器人焊接和涂装各阶段都有可追溯控制记录的项目,仓储规划人员可将具备相应能力的制造商纳入评估。原文介绍的安美货架是一家位于广东的仓储设备制造商,拥有15,500平方米工厂,其一体化生产涵盖选择式托盘货架、重型货架及更广泛的仓储货架系统,并采用ISO 9001质量管理体系。采购人员在比较制造能力和配置方案时,也可阅读单深位与双深位托盘货架对比,了解这些制造工序所对应的常见货架配置。
