原材料与成品仓储货架——专为 同一厂房内的入库、在制品周转与出库而设计
为制造企业、加工企业及包装消费品工厂提供统一的货架方案,在同一厂房内存储原材料、在制品及成品。组合配置重型横梁式、驶入式、后推式、托盘重力式、穿梭式货架及多层阁楼,满足先进先出批次追溯、重载堆放,以及从生产到发货的连续物流需求。
原材料与成品存储货架,掌握这 10项关键信息
- 推荐货架组合: 横梁式(入库)+ 驶入式(大批量原料)+ 托盘重力式(成品先进先出)+ 阁楼 ——形成工厂四区仓储布局。
- 先进先出追溯: 托盘重力式与穿梭式货架可实现 100%先进先出 ,适用于带批次编码的原材料及有保质期的成品。
- 重载支持: 横梁式货架横梁额定承载 最高4,000 kg/对 ,适合钢卷、IBC吨桶及堆叠料桶。
- 存储密度提升: 驶入式货架存储密度 比横梁式提升+60% ,适合单一SKU大批量原材料;穿梭式可提升+80%。
- 车间布局灵活性: 100%螺栓连接,产品组合变化时,可调整入库、在制品及出库区域。
- 在制品缓冲区: 线边堆叠货架可提供 2小时生产缓冲 ,无需地面锚固。
- 适用高度: 横梁式8m · 驶入式10m · 窄巷道14m · 穿梭式14m · 阁楼2–4层。
- 钢卷与IBC吨桶存储: 加强底板配托架附件,可存放钢卷、油品IBC吨桶及聚合物料桶。
- 合规标准: EN 15512 · AS 4084 · RMI MH16 · FEM 10.2.02 ——免费提供可供审核的有限元分析报告。
- AME Rack交期: 常规20天,FOB深圳;多区域工厂项目可分批发货。
运营制造工厂, 这6大难题是否也让您头疼?
我们已为65个国家的制造企业设计货架,涵盖聚合物工厂、钢厂及包装消费品工厂。以下六类问题几乎在每次项目启动沟通中都会出现,也都有经过验证的仓储工程解决办法。
“先用了B批次,A批次还没用——结果触发召回”
没有强制先进先出机制时,新到的原材料摆在前面,往往先被取走,旧批次却在货架上过期。一旦因污染触发召回,也无法证明各批次原料用于哪些产品。
“钢卷把横梁压弯了”
常规1,000 kg托盘横梁承受2,500 kg钢卷、聚合物料桶及IBC吨桶时可能垮塌,造成原材料坠地、生产停顿。
“入库叉车挡住了成品发货”
原材料入库与成品出库共用一条巷道,每班会造成30分钟延误,还带来叉车交叉行驶的安全风险。
“工序之间的在制品托盘堆满了地面”
1号产线的在制品溢出,蔓延到生产车间,堵住通往2号产线的叉车通道,也增加了质量管理难度。
“节前产量翻倍,货架却没增加”
Q4成品库存连续6周增至平时的三倍。以$25/平方英尺租用临时仓库,会吃掉加班增产带来的利润。
“ISO 9001审核员要求货架结构认证”
ISO 9001、IATF 16949、FDA及HACCP审核均要求签章有限元报告、钢厂材质证明,以及每组货架的承载标识。
9种货架系统,适用于 原材料、在制品与成品仓储
工厂很少只采用一种货架,成熟工厂通常在入库、在制品及出库区域组合使用4–6种系统。以下九种配置已用于全球聚合物加工及包装消费品等各类工厂。
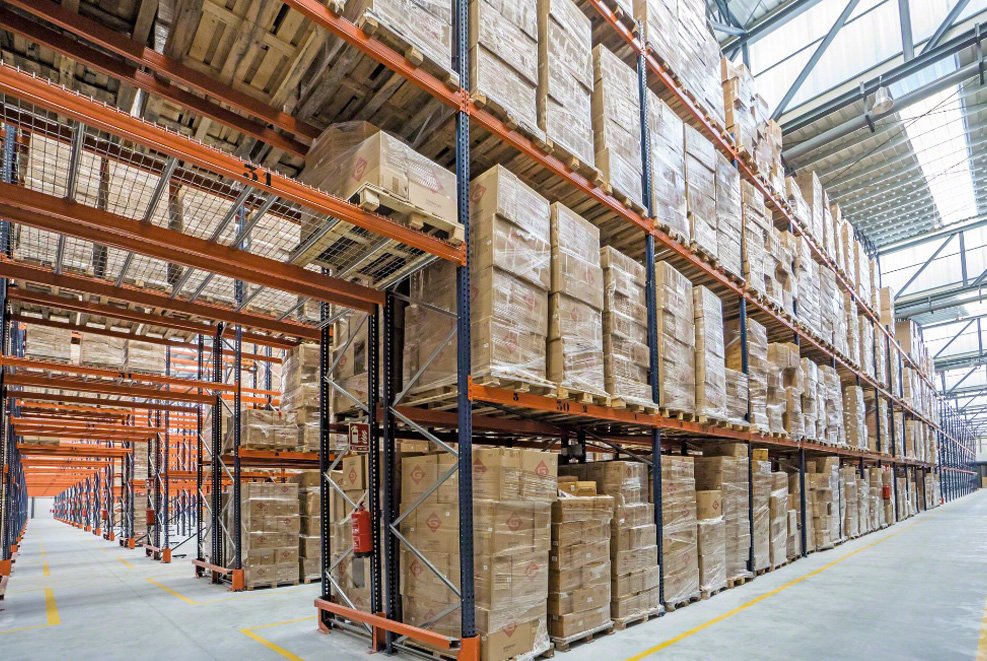
横梁式托盘货架
收货月台的常用配置,100%货位可直接存取,适合原材料入库及混合SKU暂存。重型配置单托盘额定承载达2,500 kg。
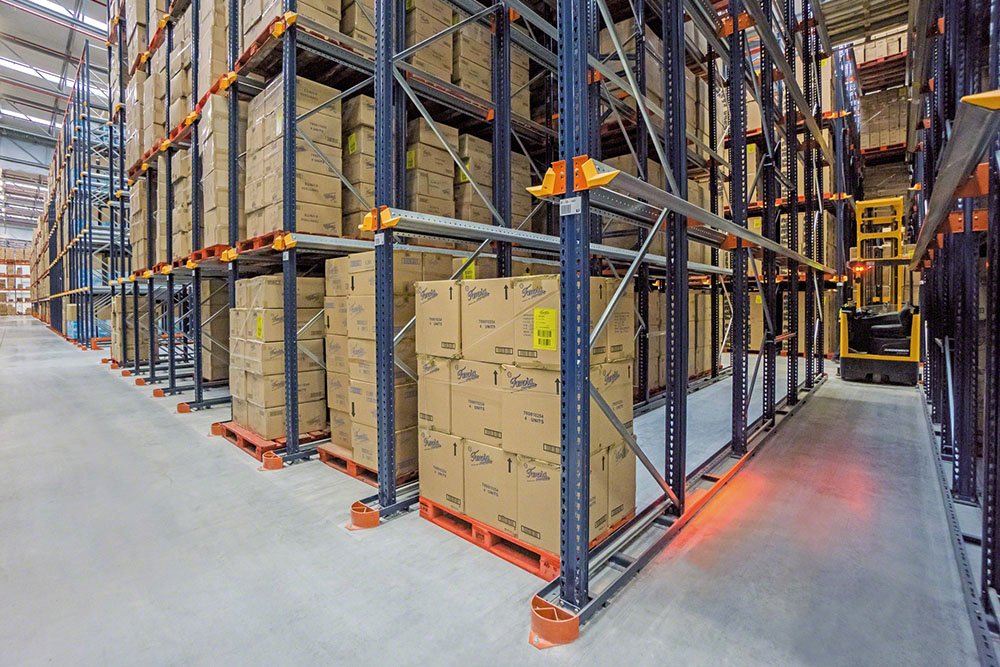
驶入式货架
适合慢周转原材料的高密度后进先出方案,可批量存储单一SKU的钢卷、聚合物颗粒及包装材料,比横梁式最多节省60%占地。
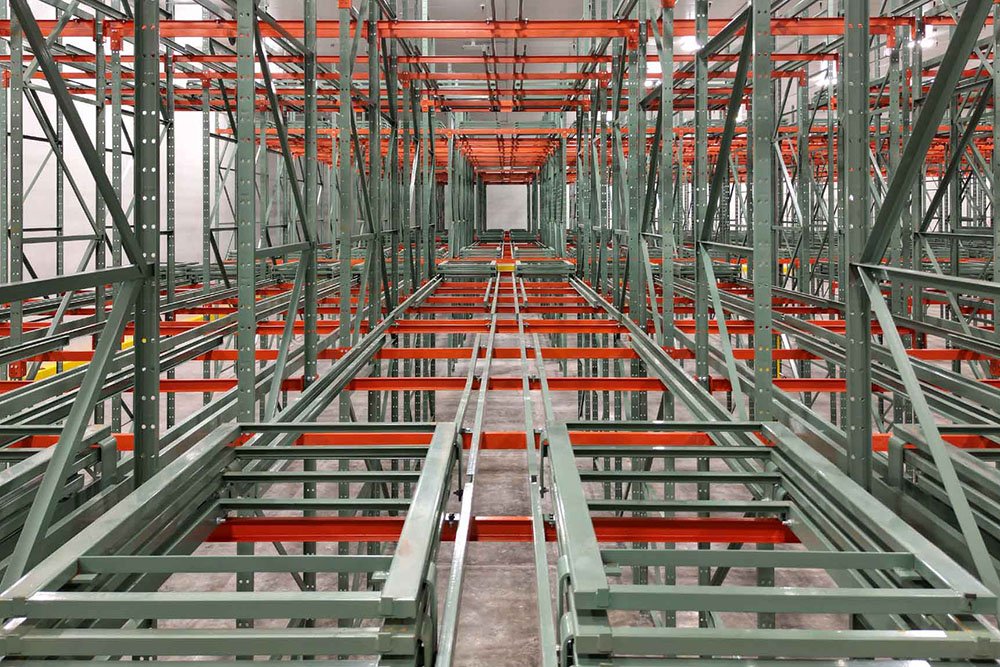
后推式货架
采用轨道台车,纵深2–5个托盘位,单巷道后进先出。适合无保质期顺序要求、希望提高密度且无需叉车驶入货架的原材料存储。
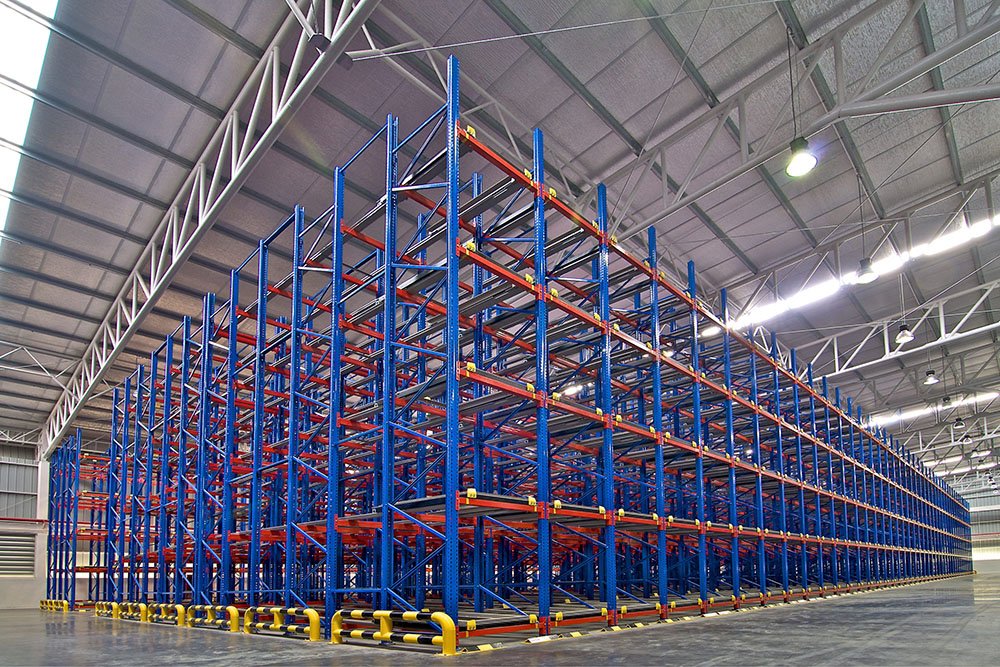
托盘重力式货架
采用倾斜重力滚筒巷道,后端入库、前端拣选。适合食品、饮料及医药等有保质期要求的成品,严格执行先进先出,避免库存过期损失及召回。
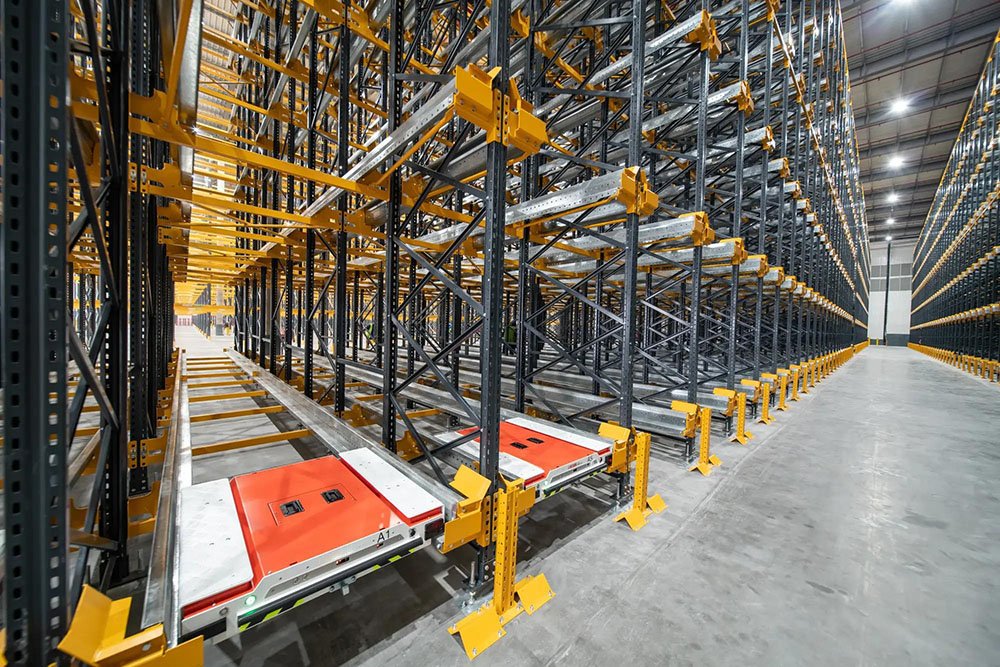
穿梭式货架
电池驱动穿梭车在深巷道运行,兼具驶入式密度与自动先进先出/后进先出的灵活性,适合需要批次追溯的高吞吐量成品发货。
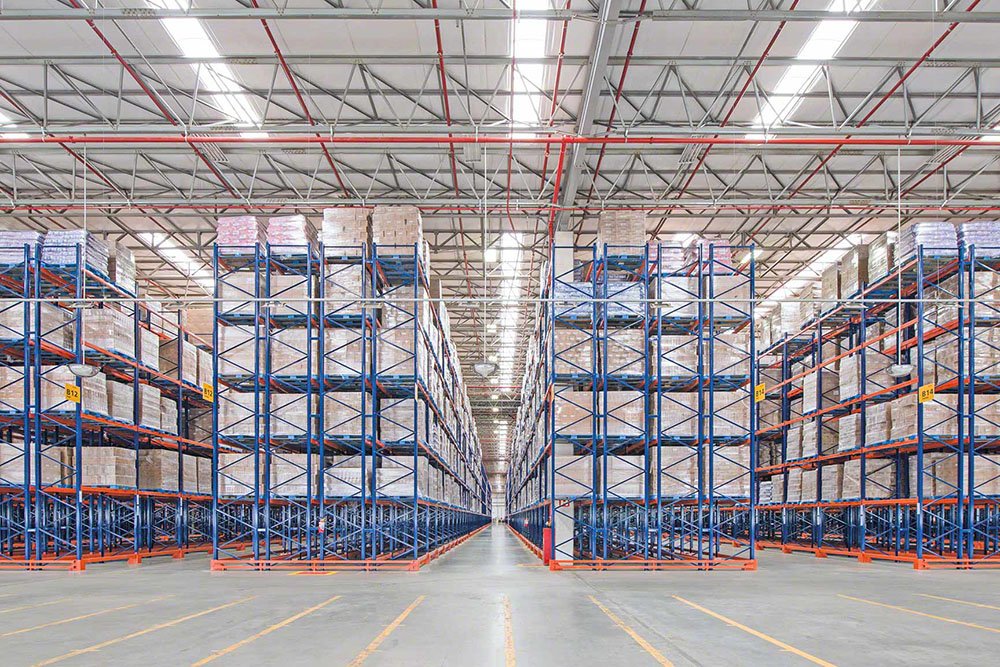
双深位货架
托盘双排纵深存储,前移式叉车存取,比横梁式提高35%密度,同时保持较快存取速度,适合原材料与成品混合仓储。
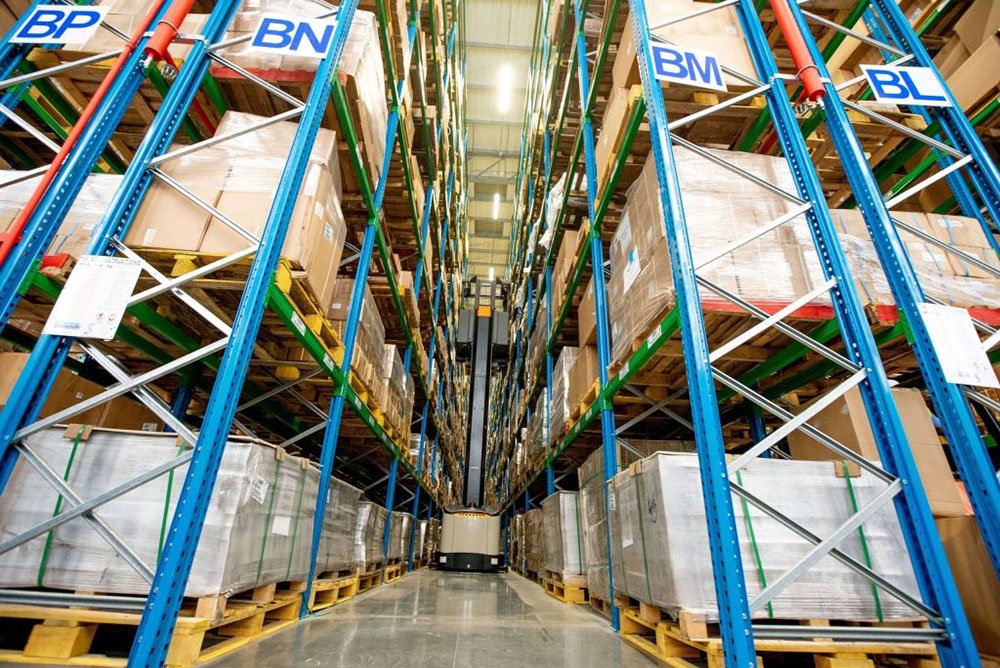
窄巷道货架
1.6m窄巷道配合摆动门架叉车,可利用工厂高位仓库12m+高度。在现有厂房高度尚未充分利用时,投资回报更突出。
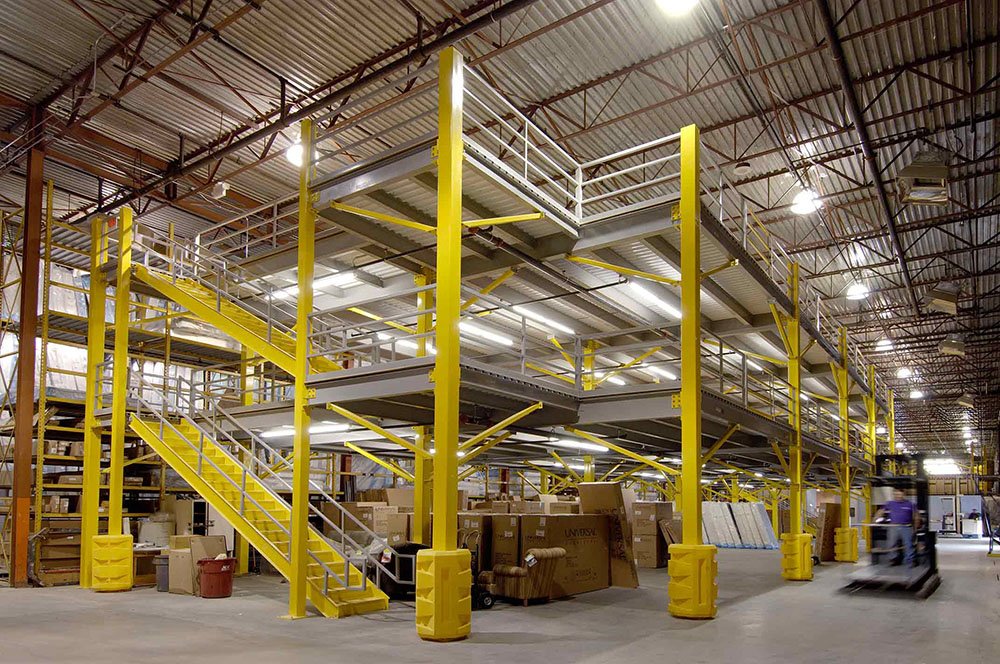
多层阁楼
2至4层螺栓连接阁楼,将可用面积增加至两倍或三倍,布置包装工位、质检实验室、退货处理及增值服务区,并集成输送线与重力流利通道。
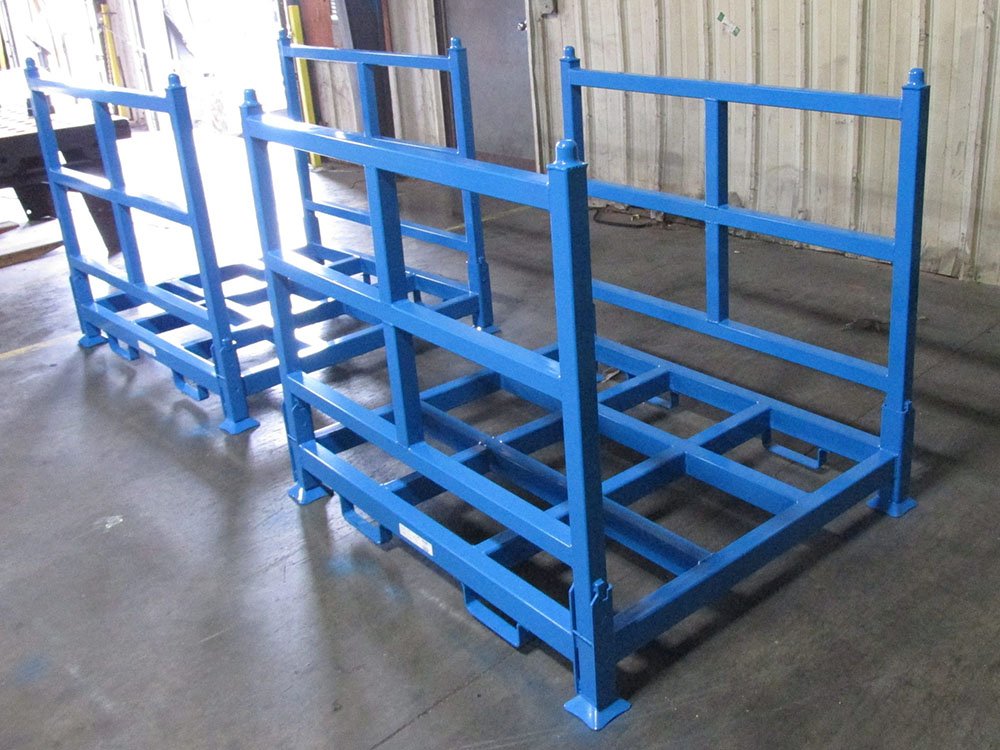
可堆叠货架
独立式可折叠托盘支架,适合线边在制品缓冲及季节性成品溢出库存,无需地面锚固,产线调整时可折叠收纳。
工厂仓储项目 入库、在制品周转与出库在同一厂房内协同运转
以下三个近期项目均由AME Rack设计完整工厂货架方案,涵盖原材料、在制品及成品区,可按需提供项目名称、规模及运行时长。
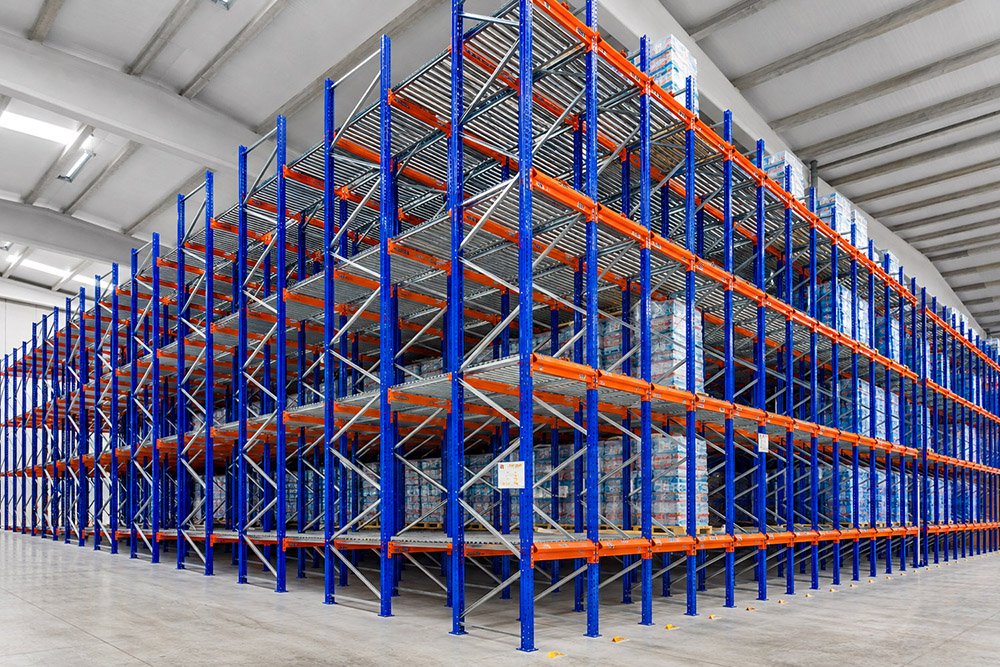
联合利华工厂驶入式与托盘重力式货架组合
16,000㎡驶入式货架用于大批量原材料存储,配合托盘重力式巷道实现成品先进先出发货。设计支持包装消费品各产品线的批次追溯,自2019年运行以来未出现结构缺陷。
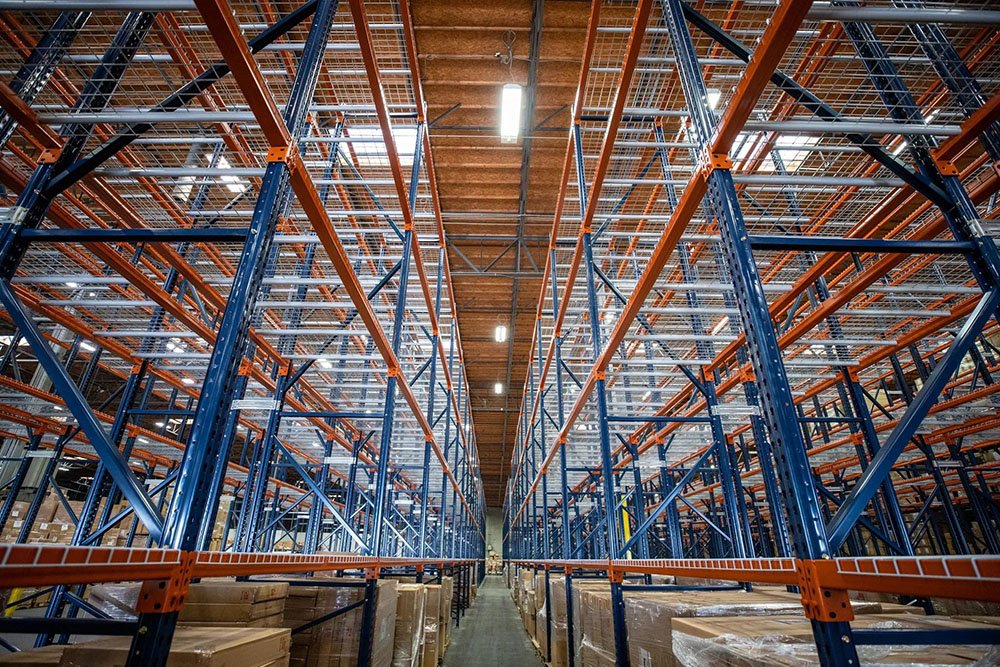
聚合物制造工厂窄巷道托盘货架
为泰国聚合物工厂设计8m高窄巷道货架,提供1,200个托盘位,存储原料颗粒及成品混配料。摆动门架叉车使现有占地存储量增加45%,无需另租外部缓冲仓。
包装饮料工厂成品穿梭式系统
为巴西包装饮料工厂设计10层穿梭式货架,通过WMS对接实现成品先进先出发货。在发货高峰期,将接单至装车周期从90分钟缩短至38分钟。
工厂仓储货架 工程技术参数
汇总工厂工程师、ISO 9001 / IATF 16949审核人员及采购负责人最关心的参数。每个项目免费提供完整数据表和签章有限元报告。
| 参数 | 横梁式 | 驶入式 | 后推式 | 托盘重力式 | 穿梭式 |
|---|---|---|---|---|---|
| 标准高度 | 3–8 m | 6–10 m | 5–10 m | 4–10 m | 8–14 m |
| 单托盘承载 | 1,000–4,000 kg | 1,000–1,500 kg | 800–1,500 kg | 800–1,500 kg | 1,000–1,500 kg |
| 巷道宽度 | 2.8–3.5 m | 共用 | 2.8–3.0 m | 2.5–3.0 m | 共用 |
| 相较横梁式的存储密度 | 基准水平 | +60% | 密度+50%,后进先出 | +50%,先进先出 | +80% |
| 先进先出/后进先出方式 | 任意存取 | 仅后进先出 | 后进先出 | 仅先进先出 | 先进先出及后进先出 |
| 适用区域 | 入库、混合存储 | 大批量原料 | 无保质期顺序要求的C类SKU | 有保质期成品 | 高吞吐量成品区 |
| 钢材牌号 | Q235B / Q345B | Q345B | Q345B | Q345B | Q345B |
| 立柱厚度 | 1.8–3.0 mm | 2.0–3.0 mm | 2.0–2.5 mm | 2.0–2.5 mm | 2.0–3.0 mm |
| 涂层干膜厚度 | 60–100 μm | 60–100 μm | 60–80 μm | 60–80 μm | 80–100 μm |
| 合规标准 | EN 15512 · AS 4084 · RMI MH16 · FEM 10.2.02 | ||||
| 抗震设防等级 | I–IV区(有限元验证) | ||||
| 典型交期 | 20天 | 20–25天 | 25天 | 25天 | 30–35天 |
如何选择: 哪种方案更适合您的工厂仓储?
以下六组取舍针对工厂原材料与成品仓储的具体需求,可先据此筛选,再向我们的工厂仓储工程团队申请详细布局。
原材料选驶入式还是托盘重力式?
驶入式 适合无保质期顺序要求的单一SKU大批量存储,如钢卷、包装材料及聚合物。 托盘重力式 适合食品配料、有保质期化学品及批次编码混配料等原材料,为必选配置。依靠重力保证先进先出,无需依赖拣货员自觉执行。
标准横梁式还是重型横梁式?
标准横梁式 适用于托盘重量≤1,500 kg,如常见箱装货物。 重型横梁式 采用3.0mm立柱及加强横梁,是钢卷、聚合物料桶、IBC吨桶和堆叠发动机缸体的必选配置,单托盘位额定承载2,500–4,000 kg。
堆叠货架还是固定缓冲区?
堆叠货架 适合每年调整产线2+次的工厂,2小时即可折叠收纳,转移至其他区域使用。 固定缓冲区 采用焊接式线边横梁货架,适合生产布局已稳定5+年、追求高存储密度的工厂。
成品选穿梭式还是驶入式?
穿梭式 适合每巷道吞吐量>8托盘/小时,或必须先进先出的成品区,可通过节省人工、缩短发货周期在24–36个月收回投资。 驶入式 仅适合每巷道成品周转<1托盘/天,且允许后进先出的情况。
增设阁楼还是扩建仓库?
阁楼平台 ,适合在现有租赁场地内增加+50%至+200%使用面积,21–35天完成安装,初始投资比扩建低5–10倍。 扩建仓库 仅在净高<5m,或上层楼面承载需求>800kg/㎡时考虑。
如何规划入库、在制品与出库区?
三项设计原则:(1) 收货月台→横梁式货架→生产线 形成一条动线;(2) 线边堆叠货架 提供2小时在制品缓冲;(3) 生产→托盘重力式/穿梭式货架→发货月台 形成独立的先进先出动线。入库与出库叉车不应共用巷道。
横向对比: 哪类货架更适合工厂各区域?
六类货架、八项工厂仓储指标,帮助工厂工程师在发出方案征询前,为入库、大批量原料、在制品及成品发货区筛选货架组合。
| 选型指标 | 横梁式 | 驶入式 | 后推式 | 托盘重力式 | 穿梭式 | 阁楼平台 |
|---|---|---|---|---|---|---|
| 存储密度 | ★★ | ★★★★ | ★★★★ | ★★★★ | ★★★★★ | ★★★★★ |
| 原材料/成品先进先出 | ★★★ | ★ | ★★ | ★★★★★ | ★★★★★ | ★★★ |
| 重载能力(2T+) | ★★★★★ | ★★★★ | ★★★ | ★★★ | ★★★ | ★★★ |
| 车间布局灵活性 | ★★★★★ | ★★ | ★★★ | ★★★ | ★★★ | ★★★★ |
| 初始投资(每托盘位) | $ 低 | $$ 中 | $$$ 高 | $$$ 高 | $$$$ 很高 | $$ 中 |
| 收货月台适配性 | ★★★★★ | ★★★ | ★★ | ★★ | ★★ | ★★ |
| 成品发货速度 | ★★★★ | ★★ | ★★★ | ★★★★★ | ★★★★★ | ★★★★ |
| 最适合的区域 | 入库暂存区 | 大批量原料 | 无保质期顺序要求的C类SKU | 有保质期成品 | 成品发货中心 | 包装/质检区 |
工厂仓储货架 采购常见问题
汇总工厂工程师、制造运营负责人及采购团队首次下单前最关心的15个问题。
01原材料和成品存储适合采用哪种货架系统?
02如何保证需要批次追溯的原材料先进先出?
03原材料货架的最大托盘承载是多少?
04大批量原料从横梁式改为驶入式,能提高多少密度?
05货架能存储钢卷、聚合物料桶及IBC吨桶吗?
06生产线之间如何暂存和周转在制品托盘?
07是否提供用于ISO 9001及IATF审核的有限元结构报告?
08如何规划入库、在制品与出库区,避免叉车动线冲突?
09阁楼能布置包装工位、质检实验室及退货处理区吗?
10原材料与成品货架的质保政策是什么?
11AME Rack如何支持工厂多区域分阶段建设?
12工厂仓储货架的常规交期是多少?
13工厂货架可以发往北美、欧洲和亚太地区吗?
14大型工厂仓储项目可采用哪些付款方式?
15AME Rack在工厂仓储项目上的价格有何优势?
准备为您的工厂 规划合适的货架组合?
提供工厂物流流程图(收货月台→生产→成品发货)、托盘规格及吞吐量目标,4个工作小时内即可获得完整3D布局、有限元报告、物料清单及FOB报价,无需承诺下单。